

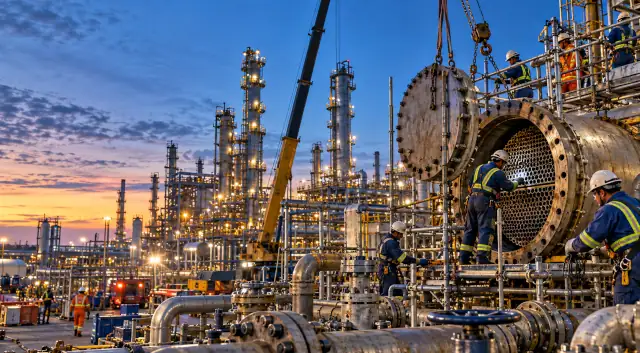


Paros de planta en refinerías: el negocio técnico detrás de cada día detenido
Cuando una unidad entra en paro, el trabajo deja de medirse únicamente en válvulas reparadas, soldaduras terminadas o equipos inspeccionados. A partir de ese momento importa una pregunta más incómoda: ¿qué actividad determina cuándo podrá volver a operar la unidad?
Meses antes de un paro programado ya se han acumulado inspecciones, recomendaciones de mantenimiento, proyectos, repuestos, contratos, procedimientos y decisiones pendientes. Cuando finalmente se corta la alimentación de una unidad, el tiempo cambia de naturaleza: una hora perdida en acceso puede retrasar una inspección; una inspección puede descubrir una reparación; la reparación puede requerir material no previsto; y ese material puede terminar moviendo la fecha de arranque.
Por eso un turnaround no es simplemente «hacer mucho mantenimiento rápido». Es coordinar alcance, personas, materiales, seguridad, inspección, ingeniería y pruebas para devolver una unidad a servicio con evidencia suficiente.
Esta investigación profundiza el análisis del hub de proveedores para refinerías. Allí la pregunta es qué equipos y especialidades necesita una planta. Aquí la pregunta es distinta: qué ocurre cuando miles de actividades deben caber dentro de una sola ventana coordinada.
1. El reloj cambia cuando una unidad se detiene
Durante operación normal, mantenimiento puede disponer de alternativas: diferir un trabajo, intervenir equipo redundante, preparar un repuesto o esperar una ventana más favorable. En un paro, muchas de esas decisiones convergen. Equipos que normalmente contienen hidrocarburos quedan disponibles para apertura, inspección y reparación; cuadrillas que rara vez trabajan juntas empiezan a compartir andamios, grúas, accesos, permisos y áreas congestionadas.
La secuencia parece lineal, pero la ejecución rara vez lo es. Mientras un recipiente espera inspección, una bomba puede estar en taller, un tramo de piping en reparación y un lazo de instrumentación en prueba. El trabajo de project controls consiste precisamente en entender cuáles de esas cadenas tienen holgura y cuáles están determinando la fecha final.
2. Paro programado, paro no programado y emergencia no son sinónimos
Turnaround o shutdown programado
Ventana deliberadamente planificada para ejecutar inspecciones, mantenimiento, reemplazos, catalyst change, modificaciones o proyectos que requieren retirar una unidad de servicio.
Paro no programado
Interrupción causada por una falla, una condición operativa, pérdida de servicios, incidente u otra causa que obliga a disminuir o detener operación sin formar parte de la ventana prevista.
Una emergencia añade otra dimensión: exige respuesta inmediata para controlar una condición peligrosa. Las tres situaciones pueden terminar con equipos fuera de servicio, pero la lógica de preparación, recursos, contratación y decisión es diferente.
También es incorrecto asumir que una unidad que entra a turnaround estaba «fallando». Puede detenerse porque llegó una inspección planificada, porque debe cambiarse un catalizador, porque un proyecto sólo puede conectarse sin proceso o porque determinados activos necesitan abrirse para confirmar su condición.
3. La etapa más importante ocurre antes de cortar alimentación
Una característica incómoda de los grandes paros es que buena parte de su resultado se decide cuando todavía no ha empezado la ejecución. La identificación y depuración del alcance, ingeniería, adquisiciones, contratación, paquetes de trabajo, secuencias, permisos y disponibilidad de materiales construyen la posibilidad de cumplir el calendario.
No existe una fecha universal de scope freeze. En la práctica industrial pueden existir cierres de alcance con muchos meses de anticipación y plazos todavía mayores cuando se integran proyectos de capital. La razón es sencilla: estabilizar el trabajo da tiempo para ingeniería, planeación, recursos y componentes de largo plazo.
Congelar el alcance tampoco significa fingir que ya nada puede cambiar. Durante la apertura e inspección pueden aparecer condiciones que no eran observables antes del paro. La disciplina consiste en diferenciar un hallazgo legítimo de inspección de una solicitud tardía que pudo resolverse antes.
4. Cómo se construye el alcance
El worklist puede alimentarse de recomendaciones de inspección, mantenimiento pendiente, RBI, anomalías operativas, proyectos, cambios de ingeniería, cumplimiento y oportunidades que sólo pueden ejecutarse con la unidad fuera de servicio. La dificultad no está en generar trabajos candidatos; está en decidir cuáles realmente pertenecen a esa ventana.
Algunas organizaciones utilizan categorías como must-do, should-do, opportunity o discretionary. Son útiles cuando la metodología está definida, pero no deben presentarse como clasificación universal. Cada operador necesita criterios propios de riesgo, cumplimiento, confiabilidad y oportunidad.
Scope creep no es lo mismo que discovery work
Trabajo descubierto es el que surge porque la inspección interna revela una condición que razonablemente no podía confirmarse desde el exterior. Cambio tardío es una modificación solicitada después del freeze por una nueva decisión. Emergencia responde a una condición que exige acción inmediata. Mezclar las tres categorías oculta las causas reales del crecimiento del alcance.
5. La ruta crítica: el calendario dentro del calendario
Critical Path Method puede explicarse sin una pared de fórmulas. Cada actividad tiene duración y dependencias: algunas no pueden iniciar hasta que termine otra. El float o holgura indica cuánto puede desplazarse una actividad sin afectar la terminación del proyecto; una secuencia sin holgura disponible puede integrar la ruta crítica.
Una ruta ficticia
Si cualquiera de estas actividades carece de holgura y se retrasa tres horas, esas tres horas pueden trasladarse hasta la fecha de terminación.
La ruta crítica tampoco es inmutable. Una actividad secundaria puede consumir su holgura por falta de acceso, personal o material y convertirse en crítica. También puede aparecer daño durante inspección y crear una nueva cadena: evaluación de ingeniería → material → reparación → NDT → aceptación.
Por eso el control diario no debe limitarse al porcentaje total. Debe responder qué cambió en la lógica del calendario, cuál es la restricción dominante y qué decisión necesita tomarse antes del siguiente turno.
6. ¿Cómo puede estar 95% terminado y no estar listo?
Avance físico: 9,500 de 10,000 actividades cerradas.
Pero faltan: una reparación en piping crítico, su examen posterior y una prueba necesaria antes de entregar la unidad.
El ejemplo muestra por qué avance físico y readiness for startup no son la misma métrica. Pueden haberse terminado miles de actividades de aislamiento, pintura, válvulas secundarias y mantenimiento eléctrico mientras una sola cadena sigue impidiendo introducir servicios o producto.
El porcentaje global responde «cuánto trabajo fue cerrado». Readiness responde otra pregunta: «¿se cumplen las condiciones técnicas y documentales para iniciar la siguiente fase?».
7. Una junta barata puede ser más crítica que un equipo costoso
Durante la preparación de un turnaround aparecen long lead items, critical spares, válvulas, sellos, juntas, fittings, tubería, refractario, actuadores e instrumentación. Su criticidad no sigue necesariamente el precio.
Una pieza de bajo costo puede detener una secuencia si no existe sustituto aprobado, si la dimensión o material es especial, si la trazabilidad requerida no está disponible o si necesita fabricación. A la inversa, un equipo costoso puede tener redundancia o un repuesto completo preparado.
Compras necesita trabajar contra el calendario técnico. «Orden emitida» no significa material listo. La cadena real incluye fabricación, inspección, certificados, transporte, recepción, preservación, staging y liberación para uso.
La selección de piping, materiales y trazabilidad se desarrolla con mayor profundidad en la guía de tubería para ductos, pozos y refinerías y en el análisis sobre acero, corrosión y mantenimiento.
8. El riesgo de los contratistas está en las interfaces
En una sola ventana pueden coincidir andamios, aislamiento, limpieza, NDT, soldadura, piping, válvulas, equipo rotativo, mecanizado, refractario, eléctrico, instrumentación, izaje, ingeniería, QA/QC y HSE.
Una interfaz que parece pequeña
Andamio tarde → inspector sin acceso → hallazgo tarde → reparación no inicia → NDT se desplaza → cierre se desplaza → prueba se desplaza.
Cada empresa podría estar cumpliendo correctamente su propio contrato y, aun así, el turnaround fallar como sistema. El trabajo del integrador del paro es gestionar handoffs, restricciones y criterios de aceptación entre especialidades.
| Activo / frente | Intervención | Especialidad | Interfaz crítica |
|---|---|---|---|
| Piping | Apertura, inspección, reparación | Andamios, NDT, soldadura | Acceso → inspección → reparación → reexamen |
| Bomba | Overhaul | Mecánico, taller, alineación | Desmontaje → taller → montaje → alineación → prueba |
| Válvula | Reparación o reemplazo | Taller / fabricante | Identificación → material → prueba → reinstalación |
| Instrumentación | Calibración / loop check | I&C / integrador | Instrumento → lógica → señal → elemento final |
El hub de proveedores para refinerías desarrolla las capacidades específicas; el turnaround exige además comprobar que esas capacidades pueden coordinarse en una ventana común.
9. Más personas no garantizan un paro más corto
Añadir mano de obra puede aumentar producción de determinadas tareas, pero llega un punto en que aparecen congestión, interferencias, supervisión insuficiente, fatiga, escasez de herramientas y competencia por accesos. El rendimiento depende de calificación, disponibilidad, secuencia y condiciones de campo, no sólo del número de trabajadores.
Los turnos prolongados añaden otra tensión: la ventana empuja a acelerar, mientras seguridad y calidad exigen mantener disciplina. No existe un ratio universal de personas por trabajo que resuelva ese equilibrio.
El caso Porvoo de Neste ayuda a dimensionar la logística: su gran turnaround de 2024 involucró aproximadamente 7,600 personas y más de 1.4 millones de horas de trabajo, con mantenimiento e inspecciones sobre unos 5,000 equipos. El operador reportó su terminación en junio de 2024.
10. HSE forma parte de la ruta crítica
Una parada concentra trabajos calientes, espacios confinados, aperturas, izajes, contratistas, energías peligrosas y tareas simultáneas. Seguridad no puede tratarse como una revisión externa que ocurre después de programar: preparación, permisos, aislamiento, monitoreo, accesos y liberación de equipos consumen tiempo porque forman parte del trabajo.
El informe final del U.S. Chemical Safety Board sobre Deer Park documentó una consecuencia extrema de una interfaz mal controlada. En octubre de 2024, trabajadores contratistas abrieron durante mantenimiento una flange equivocada en piping que contenía sulfuro de hidrógeno presurizado; dos trabajadores fallecieron. El CSB publicó su informe final el 23 de febrero de 2026 y señaló problemas de identificación del equipo y comunicación entre condiciones de turnaround y áreas operativas.
El aprendizaje para un turnaround no es convertir el incidente en una regla operativa universal. Es reconocer que identificación positiva del equipo, condición de aislamiento, handover, permisos y comunicación con contratistas son parte del cronograma técnico.
La evaluación de proveedores y controles HSE se amplía en Seguridad industrial en energía.
11. Del shutdown al equipo disponible para mantenimiento
Conceptualmente, la preparación puede incluir reducción de carga, shutdown, depresurización, aislamiento, limpieza, condición gas-free cuando corresponda y handover. La secuencia específica depende del proceso y de los procedimientos de la instalación; no debe copiarse desde un artículo para operar una planta real.
Para planificación interesa algo distinto: quién autoriza cada transición, qué evidencia demuestra que fue completada y en qué momento el equipo queda disponible para el siguiente oficio.
Un atraso en aislamiento puede inmovilizar simultáneamente al contratista de apertura, al inspector y a la cuadrilla de reparación. Por eso «unidad detenida» y «equipo disponible para trabajar» tampoco son equivalentes.
12. Inspección: el momento donde el alcance estimado se encuentra con la realidad
Cuando un equipo se abre pueden ejecutarse examen visual, medición de espesores, UT, radiografía, líquidos penetrantes, partículas magnéticas, PMI u otras técnicas. No todas responden a la misma pregunta ni aplican a todos los materiales y mecanismos.
API RP 571 es una referencia para mecanismos de daño en equipo fijo de refinación. API 570 cubre piping en servicio dentro de su alcance; API 510, recipientes a presión; API 653, tanques; API RP 574 complementa inspección de componentes de piping; API RP 578 aborda verificación de materiales y API RP 580 los elementos de programas RBI. No son normas intercambiables ni todas deben aplicarse a cada activo.
Cuando aparece daño descubierto
Una pérdida de espesor no significa automáticamente reemplazo. La decisión depende del activo, daño, código, condiciones de diseño y operación, evaluación aplicable y criterio del propietario-operador.
13. Bombas, válvulas e instrumentación: tres caminos distintos al mismo arranque
Bombas
Un overhaul puede incluir inspección, rodamientos, sellos, componentes internos, alineación y pruebas. El turnaround añade una presión particular: el equipo debe regresar del taller a tiempo para montaje, alineación, conexiones y verificación antes del startup.
Válvulas
Una válvula manual de aislamiento, una de control y un dispositivo de seguridad o alivio no cumplen la misma función. Inspección, reparación, reemplazo y pruebas deben responder a esa función y a los criterios aplicables.
Instrumentación
Calibrar un transmisor confirma aspectos del instrumento; no demuestra por sí solo que todo el lazo funcione. Dependiendo del sistema pueden requerirse pruebas funcionales, loop checks, lógica, cableado, comunicación y elemento final.
Para Fire & Gas y alarmas, la investigación sobre sensores, alarmas y detección de gas explica por qué medición, alarma y respuesta deben verificarse como una cadena.
14. El último perno no marca el final del paro
Una unidad mecánicamente cerrada todavía puede no estar lista para operar. El cierre puede continuar con verificaciones, punch lists, documentación, reinstalación de protecciones, handover, introducción progresiva de servicios, startup y estabilización.
La secuencia exacta varía por proceso. Lo importante es que el arranque también es una fase de riesgo: configuraciones temporales deben quedar resueltas, cambios documentados, equipos reinstalados y personal preparado para una condición dinámica.
15. El costo directo del turnaround no es el costo de indisponibilidad
El costo directo reúne recursos comprados para ejecutar el evento: contratistas, materiales, ingeniería, inspección, renta de equipo, logística, horas extra, talleres, grúas y facilidades temporales.
La indisponibilidad responde a otra lógica. Si una unidad que normalmente genera margen está fuera de servicio más tiempo del previsto, puede perderse capacidad de procesamiento o producción; pero esa pérdida debe evaluarse contra operación real, inventarios, mezcla de crudos, unidades relacionadas, productos, alternativas logísticas y condiciones de mercado.
Fórmula conceptual
Volumen económico afectado × margen contributivo estimado ± efecto de inventarios ± sustitución logística ± otros costos evitados o incrementales.
Usar capacidad nominal como «producción perdida» automática es incorrecto. Una refinería puede operar por debajo de capacidad, disponer de inventario, mantener otra unidad en servicio o cambiar su slate de producción. El cálculo debe declarar qué habría ocurrido en ausencia del retraso.
16. Ejemplo ficticio: dos días adicionales no tienen un precio universal
Supongamos una unidad cuyo turnaround estaba previsto para 20 días y finalmente dura 22. Antes del paro, el modelo económico esperaba que, una vez disponible, procesara 80,000 barriles diarios. Inventarios y otras rutas pueden compensar el equivalente económico de 30,000 barriles diarios durante el retraso.
| Supuesto ficticio | Valor | Interpretación |
|---|---|---|
| Proceso esperado | 80,000 b/d | No es capacidad nominal; es la hipótesis operativa del ejemplo. |
| Cobertura con inventarios/alternativas | 30,000 b/d | Reduce el volumen económicamente afectado. |
| Volumen neto afectado | 50,000 b/d | Base del cálculo ficticio. |
| Margen contributivo estimado | US$6/barril | Supuesto, no margen de una planta real. |
| Logística incremental | US$120,000/día | Alternativas temporales. |
| Costos variables evitados | −US$70,000/día | Costos que no se incurren mientras la unidad permanece parada. |
| Extensión directa del turnaround | US$240,000/día | Mano de obra, renta y servicios ficticios. |
En este ejemplo, el efecto de indisponibilidad sería: 50,000 × US$6 = US$300,000; más US$120,000 de logística; menos US$70,000 de costos variables evitados: US$350,000 por día. Dos días sumarían US$700,000.
Por separado, la extensión directa del turnaround sería US$240,000 × 2 = US$480,000. El efecto combinado del ejemplo alcanzaría US$1.18 millones.
La utilidad del ejercicio no está en la cifra. Está en demostrar por qué afirmar «cada día cuesta X millones» sin explicar throughput esperado, margen, inventarios y alternativas puede ser engañoso.
17. Cuatro casos reales: qué puede aprenderse y qué no
| Planta | Tipo | Duración pública | Resultado documentado |
|---|---|---|---|
| Neste Porvoo · Finlandia · 2024 | Gran turnaround planificado | Aproximadamente 9 semanas previstas | Finalizado en junio; unos 5,000 equipos intervenidos, 7,600 participantes y 1.4 millones de horas. |
| Cenovus Lima · EE. UU. · 2024 | Major turnaround | Duración exacta no publicada en el reporte | Completado en octubre según el operador; conexiones con Toledo permitieron mantener throughput reducido. |
| CITGO Corpus Christi · EE. UU. · 2024 | Major turnaround del West Plant | No publicada | El operador informó que mantuvo la crude unit online y siguió operando East Plant. |
| PEMEX Deer Park · EE. UU. · 2025 | Big Block Turnaround multunidad | Plan divulgado: ~60 días | PEMEX informó posteriormente que el turnaround se completó y todas las unidades reiniciaron. |
Porvoo muestra la escala de coordinación de un paro completo. Lima y Corpus Christi muestran que mantenimiento mayor no siempre implica que toda la capacidad desaparezca: configuración, conexiones e inventarios pueden modificar el efecto. Deer Park muestra cómo varias unidades interdependientes pueden quedar integradas en una sola gran ventana.
Lo que estos casos no permiten es transferir directamente sus costos, productividad o duración a Salamanca, Tula o Salina Cruz. Cada configuración, alcance y condición es distinta.
18. ¿Qué cambia entre las refinerías de PEMEX?
PEMEX reporta siete refinerías dentro de territorio mexicano —Cadereyta, Madero, Minatitlán, Salamanca, Salina Cruz, Tula y Olmeca— además de Deer Park en Texas. Las plantas no son activos intercambiables: capacidad, trenes de proceso, conversión, servicios auxiliares, edad, logística y proyectos modifican qué trabajos pueden dominar un paro.
Por ejemplo, el perfil de Salamanca debe leerse desde su integración en el Bajío; Cadereyta, desde su configuración de conversión y papel en el norte; y Salina Cruz, desde su combinación de refinación, conversión y salida logística al Pacífico.
Medirlas únicamente por «días de paro» sería técnicamente pobre. Una ventana más larga puede incorporar mayor alcance, inversiones o inspecciones; una más corta puede corresponder a una unidad distinta. Para comparar hay que normalizar qué se intervino y qué resultado se obtuvo.
19. Qué compra una refinería cuando prepara un paro
| Categoría | Ejemplos | Qué debe demostrar el proveedor |
|---|---|---|
| Servicios | Andamio, aislamiento, limpieza, soldadura, mecanizado | Recursos, productividad, supervisión y HSE |
| Materiales | Piping, fittings, juntas, refractario | Especificación, trazabilidad y disponibilidad |
| Refacciones | Sellos, rodamientos, válvulas, internos | Compatibilidad y plazo real de entrega |
| Inspección | NDT, PMI, visual, espesores | Procedimiento, personal y criterios aplicables |
| Ingeniería | Evaluación, reparación, cambios | Competencia, entregables y control documental |
| Renta | Grúas, iluminación, generación, herramientas | Disponibilidad, mantenimiento y capacidad |
Pero una necesidad técnica no significa que exista una oportunidad comercial abierta. Deben distinguirse necesidad recurrente, RFQ, licitación, adjudicación y contrato. La cadena de proveedores energéticos desarrolla esa transición entre necesidad, suministro, intervención y aceptación.
20. Cómo evaluar a un contratista de turnaround
| Criterio | Evidencia | Pregunta | Riesgo si falla |
|---|---|---|---|
| Experiencia | Trabajos comparables verificables | ¿En qué activo y alcance? | Aprendizaje durante ejecución |
| Personal | Matriz de competencias | ¿Quién ejecutará realmente? | Brecha entre venta y campo |
| HSE | Plan, capacitación, controles | ¿Cómo gestionan trabajo simultáneo? | Incidente y suspensión |
| QA/QC | ITP, hold points, NCR | ¿Cuál es el criterio de aceptación? | Rework |
| Productividad | Plan y datos históricos | ¿Cómo medirán avance? | Calendario optimista |
| Movilización | Recursos y fechas | ¿Qué estará físicamente en sitio? | Inicio tardío |
| Subcontratación | Alcance declarado | ¿Qué parte no ejecutan directamente? | Interfaces ocultas |
| Documentación | Dossier de cierre | ¿Qué recibirá el operador? | Equipo reparado sin evidencia |
Ser una empresa grande no elimina estos riesgos. Tampoco una certificación genérica prueba competencia para cada actividad. La evidencia debe coincidir con el activo, el servicio y la función contractual.
21. La war room no necesita más datos: necesita decisiones visibles
Durante ejecución, el control debe consolidar avance, ruta crítica, restricciones, materiales, HSE, hallazgos, pruebas, decisiones y readiness. El propósito no es construir un dashboard espectacular, sino reducir el tiempo entre detectar una desviación y tomar una decisión.
| Indicador | Qué ayuda a entender | Qué no demuestra solo |
|---|---|---|
| Schedule adherence | Trabajo frente al plan | Que la fecha final esté protegida |
| Scope growth | Cambio del worklist | Que toda adición sea mala planificación |
| Rework | Trabajo repetido | La causa sin investigación |
| Critical path | Secuencia que gobierna terminación | Estado de todas las actividades |
| Readiness | Condiciones para avanzar de fase | Porcentaje físico global |
| HSE | Desempeño y señales de seguridad | Productividad del turnaround |
API RP 754 puede ser relevante para indicadores de seguridad de proceso en refinerías y petroquímica. La cuarta edición fue publicada por API en agosto de 2026 y mantiene la lógica de indicadores leading y lagging en distintos niveles. No es un KPI general de productividad de turnaround.
22. Checklist de readiness: la unidad no arranca porque el calendario lo diga
- Alcance crítico cerrado o con desviaciones formalmente aceptadas.
- Reparaciones inspeccionadas y criterios de aceptación documentados.
- Equipos mecánicos reinstalados y verificados según alcance.
- Instrumentación y funciones requeridas comprobadas.
- Punch items clasificados y tratados según criticidad.
- Configuraciones temporales identificadas y controladas.
- Documentación, cambios y as-built disponibles cuando corresponda.
- Handover entre mantenimiento, proyectos y operaciones formalizado.
- Personal preparado para la condición de startup.
- Restricciones pendientes visibles para quien autoriza la siguiente fase.
No existe una lista universal que sustituya los procedimientos de la instalación. La utilidad de un checklist editorial como éste es mostrar que readiness combina condición física, verificación y evidencia.
Conclusión: el valor está en proteger la ruta hacia el arranque
Un turnaround exitoso no es el que simplemente acumula más trabajadores o termina reparaciones a gran velocidad. Es el que convierte meses de preparación en una secuencia ejecutable: alcance defendible, materiales disponibles, contratistas competentes, equipos correctamente aislados, inspecciones oportunas, decisiones de ingeniería ágiles y pruebas suficientes para devolver la unidad a operación.
Eso explica por qué una válvula, un andamio o una junta pueden tener importancia económica muy superior a su precio. No porque esos componentes «valgan millones», sino porque pueden formar parte de una cadena sin holgura que determina cuándo vuelve a estar disponible una unidad.
Y ésa es también la forma correcta de discutir el costo de un día adicional: no inventar una cifra universal, sino demostrar qué volumen realmente se habría procesado, qué margen se habría generado, qué inventario existía, qué alternativas estaban disponibles y qué recursos siguieron consumiéndose durante la extensión.
En refinación, la velocidad por sí sola no crea valor. El valor aparece cuando planificación, mantenimiento, inspección, seguridad y decisiones consiguen que la ruta crítica termine en un arranque técnicamente defendible.
Preguntas frecuentes
¿Qué es un paro de planta en una refinería?
Es una ventana en la que una unidad o conjunto de unidades se retira de servicio para realizar inspecciones, mantenimiento, reparaciones, cambios o proyectos que no pueden ejecutarse normalmente durante operación.
¿Cuánto dura un turnaround de refinería?
No existe una duración universal. Depende del alcance, número de unidades, trabajos críticos, inspecciones, reparaciones descubiertas, materiales, recursos, pruebas y estrategia de startup.
¿Por qué una refinería debe detenerse para hacer mantenimiento?
Porque determinados activos necesitan estar vacíos, aislados, limpios o abiertos para inspeccionarlos o intervenirlos con seguridad. Otros trabajos sí pueden ejecutarse en línea y no deberían agregarse automáticamente al turnaround.
¿Qué es la ruta crítica?
Es la secuencia de actividades cuya duración y dependencias determinan la fecha mínima de terminación. Si una actividad crítica se retrasa y no existe recuperación, puede desplazarse la fecha final.
¿Qué trabajos se realizan durante un paro?
Pueden incluir inspección, NDT, limpieza, piping, soldadura, válvulas, overhaul de bombas, equipo estático, instrumentación, eléctrico, refractario, proyectos, pruebas y actividades de puesta en marcha.
¿Cómo se calcula el costo de un día adicional?
Debe estimarse el volumen económicamente afectado y su margen contributivo, y ajustar por inventarios, alternativas de suministro, logística y costos evitados o incrementales. El costo directo adicional del turnaround debe calcularse por separado.
¿Qué contratistas participan?
Según el alcance pueden intervenir compañías de andamios, aislamiento, inspección, NDT, soldadura, piping, válvulas, bombas, mecanizado, limpieza, refractario, eléctrico, instrumentación, izaje, ingeniería, QA/QC y HSE.
¿Qué ocurre antes del arranque?
El operador debe comprobar que las condiciones necesarias para introducir servicios y proceso se encuentran satisfechas según sus procedimientos: cierre mecánico, pruebas, punch items, protecciones, documentación, handover y preparación operacional.
Fuentes técnicas y casos revisados
American Petroleum Institute: API 570, API 510, API 653, API RP 571, API RP 574, API RP 578, API RP 580 y API RP 754. U.S. Chemical Safety and Hazard Investigation Board: informe final PEMEX Deer Park 2026. PEMEX: reportes financieros y operativos de Deer Park y Sistema Nacional de Refinación. Neste: turnaround Porvoo 2024. Cenovus: Lima Refinery 2024. CITGO: resultados y mantenimiento 2024. PMI: conceptos de float y critical path.
Las normas y referencias deben volver a comprobarse inmediatamente antes de publicación si la fecha editorial se mueve de octubre de 2026 a 2027.





Comentarios