



Certificados de calidad en tubería energética: MTR, trazabilidad y pruebas
Un certificado puede ocupar seis páginas y seguir sin contestar la pregunta decisiva: ¿ese documento corresponde realmente a los tubos que acaban de llegar? Esta guía explica cómo unir orden de compra, norma, grado, número de colada, marcado, resultados de prueba y registros de recepción hasta formar una cadena verificable.
Respuesta corta. Un MTR o certificado no debe aceptarse sólo porque tenga logotipo, firma y resultados. El comprador necesita demostrar una relación coherente entre producto solicitado → edición normativa → grado → dimensiones → colada/lote → marcado físico → resultados de inspección y prueba → partida recibida → ubicación final. Si esa relación se rompe, la documentación puede ser insuficiente aunque cada archivo, visto por separado, parezca correcto.
El camión llega: el problema no es “traer papeles”
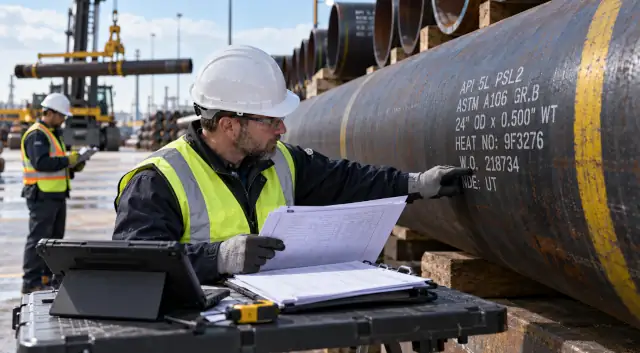
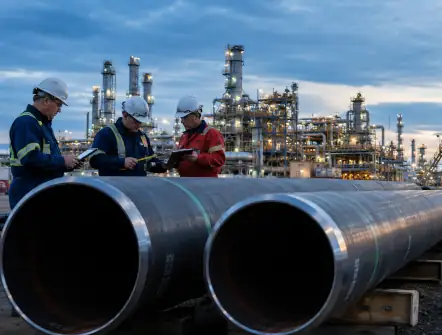
Un camión entra a obra con tubería. El proveedor entrega factura, packing list, un certificado, uno o varios MTR y documentación del fabricante. A simple vista, el material tiene el diámetro esperado y el expediente parece completo. El inspector todavía no ha resuelto lo importante.
Debe comprobar quién fabricó el producto, qué norma y edición fueron contratadas, qué grado se pidió, si las dimensiones y el proceso corresponden, qué número de colada identifica el acero, si ese identificador aparece en los documentos y en el marcado, y si las pruebas reportadas son las exigibles para esa partida. Después debe conservar esa identidad cuando el tubo se almacena, corta, recubre, bisela, transfiere o instala.
Por eso, el riesgo real no es simplemente “no tener certificado”. Es perder la capacidad de demostrar qué material se recibió y qué material terminó instalado.
Qué es un MTR —y por qué el nombre no basta
Mill Test Report, Material Test Report, Mill Test Certificate o MTC son expresiones que el mercado usa con cierta flexibilidad. No existe una regla universal por la cual todo documento llamado “MTR” deba contener exactamente los mismos campos. El contenido exigible depende de la especificación del producto, su edición, el grado, la orden de compra, requisitos suplementarios, servicio y condiciones contractuales.
La fórmula que debe gobernar la revisión
ESPECIFICACIÓN + EDICIÓN + GRADO + PRODUCTO + ORDEN DE COMPRA + REQUISITOS SUPLEMENTARIOS + CONDICIONES DE SERVICIO.
El certificado no crea requisitos que la compra nunca definió. Tampoco puede borrar una desviación entre lo pedido y lo suministrado.
API publicó el 2 de junio de 2026 la 47.ª edición de API Specification 5L para line pipe. API señala que la especificación cubre fabricación de tubería de acero sin costura y soldada, incluidos materiales, procesos, inspección, pruebas, marcado y trazabilidad. Para casing y tubing debe revisarse API 5CT por separado; al corte de esta investigación, API identifica la 11.ª edición, Addendum 1 de mayo de 2025 y Errata 3 de junio de 2026.
Esto no significa que una entrega comprada bajo una edición anterior sea automáticamente incorrecta. La versión más reciente disponible hoy y la edición contractual aplicable son dos preguntas distintas.
Certificado, reporte, licencia y prueba: no son lo mismo
| Documento | Quién suele emitirlo | Qué puede demostrar | Qué no demuestra por sí solo |
|---|---|---|---|
| MTR / MTC | Fabricante o molino, según esquema aplicable | Identidad del producto y resultados de pruebas vinculados a la unidad de inspección definida | Que el tubo físico recibido sea ese material si no existe trazabilidad con marcado, colada o lote |
| Certificate of Compliance | Proveedor o fabricante, según contrato | Declaración de conformidad con requisitos especificados | Resultados de ensayo cuando el documento o contrato no los exige |
| Reporte de laboratorio | Laboratorio | Resultado de una muestra con un método y alcance definidos | La conformidad de toda la partida si el muestreo, trazabilidad o criterio de aceptación no lo permiten |
| Certificado ISO 9001 | Organismo de certificación | Que el sistema de gestión de la organización está certificado dentro de un alcance | Que un tubo particular cumple grado, química, dimensiones o pruebas de su orden |
| Licencia API Monogram | API | Licencia de una instalación para aplicar el monograma dentro de una especificación y alcance autorizados | Que cualquier producto de esa empresa, de cualquier planta o bajo cualquier norma, esté cubierto |
| Documento de inspección 3.1 / 3.2 | Según EN 10204 y contrato | Conformidad con la orden y resultados de inspección específica bajo el esquema correspondiente | Que 3.2 sea universalmente obligatorio o que 3.1 sea siempre insuficiente |
| Reporte de tercera parte | Inspector independiente contratado | Las actividades observadas, verificadas o presenciadas dentro de su alcance | Lo que quedó fuera del alcance, muestreo o fecha de inspección |
| Certificado de calibración | Laboratorio de calibración | Desempeño metrológico del instrumento bajo condiciones documentadas | Que el producto medido cumpla la especificación |
| Packing list | Proveedor / logística | Cantidades, bultos, piezas y referencias de embarque | Propiedades metalúrgicas o conformidad normativa |
| Orden de compra / data sheet | Comprador | Lo que se contrató y los requisitos técnicos acordados | Que el material entregado cumpla; es la referencia contra la cual debe demostrarse |
Una organización puede tener un sistema de calidad certificado y, aun así, entregar una partida documentalmente equivocada. Además, ISO publicó ISO 9001:2026 el 16 de septiembre de 2026 y retiró la edición 2015 como edición vigente; los certificados existentes deben revisarse junto con los arreglos de transición de su organismo de certificación, no declararse inválidos automáticamente por la sola fecha de publicación.
Cómo leer un MTR campo por campo
La forma útil de leer un MTR no es recorrerlo de arriba abajo como si fuera una factura. Es construir una cadena de preguntas que conecte el documento con la requisición y con el tubo físico.
Heat number, lote, unidad de prueba y pieza
El heat number identifica una colada o heat del proceso metalúrgico según el sistema del fabricante. Su función práctica es permitir que resultados y registros se vinculen con un conjunto de material. Pero una colada puede originar numerosos tubos; por eso no debe confundirse con un número de serie de cada longitud.
El lote, la unidad de inspección o test unit dependen de la especificación aplicable. Pueden agrupar producto conforme a variables definidas por la norma o el procedimiento. La pregunta correcta es: ¿qué conjunto exacto representa este resultado y qué regla permite asignarlo a mi pieza?
Norma, edición y grado: el triángulo que evita falsas equivalencias
Un MTR con “API 5L” no está completo para efectos de aceptación si la compra exige información adicional como edición, grado, PSL, proceso y requisitos suplementarios. Lo mismo ocurre en tubería de proceso: una referencia ASTM no sustituye el código de diseño del sistema, y el código de diseño no sustituye la especificación del material.
La diferencia está desarrollada en las guías de AI Regula Solutions sobre API 5L vs API 5CT y selección de tubería para ductos, pozos y refinerías. Para este control documental, lo importante es no aceptar una “equivalencia” basada únicamente en resistencia nominal, diámetro o parecido comercial.
Química y propiedades mecánicas: leer números sin inventar límites
La tabla química representa valores medidos y debe compararse con los límites de la especificación contractual y su edición. En algunos sistemas puede haber análisis de colada, análisis de producto o ambos, con reglas distintas. El inspector no debería declarar conformidad copiando valores de una ficha comercial; debe identificar la tabla normativa aplicable.
En propiedades mecánicas ocurre lo mismo. Yield strength, tensile strength y elongation no significan lo mismo ni se evalúan siempre con la misma geometría, orientación o criterio. Un valor superior no es automáticamente “mejor”: puede existir un máximo, un rango o condiciones adicionales.
Qué demuestra cada prueba —y qué no
| Prueba | Qué evalúa | Unidad típica | Cuándo podría exigirse | Qué no demuestra |
|---|---|---|---|---|
| Composición química | Elementos del material analizado | % masa u otra definida | Según especificación, grado y unidad de análisis | Integridad dimensional o ausencia de discontinuidades |
| Tracción | Respuesta del material bajo carga tensile | MPa, ksi; elongación en % | Según producto y grado | Resistencia a todos los mecanismos de fractura o corrosión |
| Dureza | Respuesta superficial/local a indentación | Escala especificada | Servicio, grado o tratamiento que la requiera | Tenacidad, química completa o vida remanente |
| Impacto Charpy | Energía absorbida bajo condiciones definidas | J o ft·lbf | Cuando norma, espesor, temperatura, PSL o servicio lo activen | Que el componente sea inmune a fractura en cualquier escenario |
| Flattening / bend | Ductilidad y comportamiento del producto o soldadura bajo deformación definida | Resultado / criterio | Según proceso y especificación | Que toda discontinuidad interna esté descartada |
| Hydrotest | Respuesta del tubo a presión hidráulica de prueba y evidencia de fugas/falla bajo esas condiciones | Presión / tiempo según requisito | Cuando la especificación o contrato lo establezca | Corrosión futura, fatiga, daño de manejo o instalación correcta |
| UT | Discontinuidades detectables mediante ultrasonido dentro de la técnica y cobertura | Indicaciones / amplitud / criterio | Body, seam, ends u otras zonas según norma | Todos los defectos de cualquier orientación o tamaño |
| RT | Variaciones de densidad/espesor proyectadas radiográficamente | Imagen / indicaciones | Soldaduras o zonas definidas por norma/procedimiento | Detección universal de discontinuidades planas mal orientadas |
| MPI | Discontinuidades superficiales y cercanas a superficie en materiales ferromagnéticos | Indicaciones / criterio | Extremos, zonas mecanizadas o soldaduras cuando aplique | Defectos profundos de toda geometría ni materiales no ferromagnéticos |
| Visual / dimensional | Superficie, geometría, dimensiones y condición observable | mm, in, observaciones | Recepción y fabricación según alcance | Propiedades internas no visibles o química |
El valor del NDT depende de método, geometría, procedimiento, sensibilidad, cobertura, personal y criterio de aceptación. La actualización 2026 de API 5L, por ejemplo, incluye cambios relacionados con certificación de personal NDE, magnetic particle testing, hydrotest y otros controles. No hay un “NDT total” que por sí mismo cierre cualquier riesgo.
Marcado físico: donde el papel toca el acero
El marcado puede incluir fabricante, especificación, grado, dimensiones, heat, PSL u otros datos, dependiendo del producto y la norma. La lista no es universal. La verificación de recepción consiste en enfrentar tres fuentes: tubo, MTR y orden.
| Marca en el tubo | Dato en el MTR | Dato en la orden | Pregunta de aceptación |
|---|---|---|---|
| Fabricante / identificación | Emisor y planta | Fabricante aprobado si aplica | ¿La planta y el fabricante contratados coinciden? |
| Norma / edición | Especificación reportada | Especificación contractual | ¿Es la misma referencia exigida? |
| Grado / PSL | Grado y nivel | Requisición | ¿Existe sustitución o desviación? |
| Dimensiones | OD / espesor / longitud | Data sheet / PO | ¿Coinciden dentro de tolerancias aplicables? |
| Heat / lote | Heat / test unit | Partida recibida | ¿Puedo enlazar esta pieza con estos resultados? |
La cadena completa de trazabilidad
Del acero al dossier final
La cadena puede romperse por corte sin transferencia de identificación, recubrimiento que oculta marcas, mezcla de lotes, reempaque, traslado entre almacenes, etiquetas sustituidas o transformación posterior sin registro.
No toda pieza requiere serial único. El nivel de identificación debe provenir del requisito aplicable y del procedimiento de control. El objetivo no es llenar el tubo de códigos: es conservar una relación suficiente para reconstruir qué material llegó a qué ubicación.
Documentos 3.1 y 3.2: qué significan sin mitos
ISO 10474:2013 permanece vigente y define tipos de documentos de inspección suministrados al comprador conforme a los requisitos de la orden; ISO indica que se usa junto con otras normas de condiciones generales de suministro, entre ellas ISO 404. En paralelo, EN 10204:2004 sigue siendo la edición vigente en BSI/DIN para tipos de documentos de inspección de productos metálicos.
Bajo EN 10204, el certificado 3.1 contiene una declaración de conformidad con la orden y resultados de inspección específica, y lo valida el representante autorizado de inspección del fabricante que es independiente del departamento de fabricación. El 3.2 incorpora además al representante autorizado del comprador o al inspector designado por regulación oficial, según corresponda.
Fabricante, distribuidor, laboratorio e inspector
El fabricante produce y libera el material; el distribuidor puede mantener inventario y transmitir documentación; el importador gestiona la cadena de entrada; un centro de servicio puede cortar, biselar, roscar o recubrir; el laboratorio ensaya una muestra; el inspector observa o verifica dentro de un alcance; el comprador define requisitos y aceptación.
La pregunta de control documental es: ¿quién puede modificar qué información y bajo qué procedimiento? Copiar un certificado, reemitirlo de manera controlada y modificarlo con autorización son actos distintos de una alteración no explicada. Una discrepancia debe investigarse; no debe etiquetarse como falsificación sin evidencia.
Laboratorios y acreditación: revisar el alcance, no sólo el logotipo
ISO/IEC 17025:2017 permanece vigente y establece requisitos para competencia, imparcialidad y operación consistente de laboratorios de ensayo y calibración. Una acreditación no significa que el laboratorio esté acreditado para cualquier ensayo. Hay que verificar laboratorio, método, matriz o producto, alcance y vigencia.
En México, la Entidad Mexicana de Acreditación mantiene una consulta pública de acreditados y explica que el usuario debe revisar el alcance correspondiente del laboratorio. La Plataforma Tecnológica Integral de Infraestructura de la Calidad de la Secretaría de Economía también identifica ISO/IEC 17025:2017 / NMX-EC-17025-IMNC-2018 como referencia para laboratorios de ensayo y calibración.
Cadena mínima de verificación: laboratorio → norma/método → alcance acreditado → vigencia → identificación de la muestra → relación con la partida.
API Monogram y certificaciones: alcance real
API describe su Monogram Program como un programa voluntario de licencia. Para productos monogramados, API exige que el licenciatario cumpla la especificación aplicable bajo el alcance autorizado. La verificación práctica debe revisar fabricante, instalación, especificación, licencia y estatus vigente en la Composite List de API.
No debe concluirse que un tubo es “falso” por no portar monograma, porque el contrato puede no exigirlo o el producto puede seguir otra ruta de conformidad. Tampoco debe asumirse que toda la producción de una empresa queda cubierta por una sola licencia. El alcance pertenece a una instalación, especificación y programa concretos.
Inconsistencia no es sinónimo de falsificación
| Señal | Posible explicación | Qué comprobar | Acción razonable |
|---|---|---|---|
| Heat del tubo distinto al MTR | Documento equivocado, mezcla de lote o pérdida de transferencia | Marcado, packing list, registros de almacén y certificado original | Hold de la partida hasta reconstruir trazabilidad |
| Grado distinto al pedido | Error administrativo o sustitución propuesta/autorizada | PO, deviation request, aprobación de ingeniería | No liberar sin autorización documental |
| Norma o edición distinta | Oferta basada en otra edición, reemisión o sustitución | Contrato y matriz de desviaciones | Escalar a QA/ingeniería |
| Dimensión incompatible | Error de documentación o producto incorrecto | Medición física y tolerancia aplicable | Segregar y registrar no conformidad |
| Resultados sin unidad | Formato incompleto o dato truncado | Documento original y leyenda de columnas | Solicitar aclaración verificable |
| Fabricante distinto | Substitución comercial, error o cambio de fuente | Aprobación de proveedor, PO y trazabilidad | Detener liberación si el fabricante era requisito |
| Licencia vencida o fuera de alcance | Documento antiguo o producto/planta no cubiertos | Directorio oficial API y fechas | Determinar impacto contractual antes de aceptar |
| Laboratorio fuera de alcance | Prueba no acreditada o certificado usado para otra metodología | Alcance oficial, método y versión | Evaluar si contrato exige acreditación y repetir si procede |
La formulación técnicamente prudente es: “la documentación disponible no permite confirmar la trazabilidad” o “la autenticidad no pudo verificarse con la información disponible”. Si después aparece evidencia oficial de documento falso, entonces cambia la naturaleza del hallazgo.
Caso didáctico: una partida que parece correcta hasta que deja de coincidir
EJEMPLO ILUSTRATIVO — NO CORRESPONDE A UN PROVEEDOR REAL
Orden ficticia PO-ENER-2048: 24 tubos de line pipe, especificación y edición definidas por la ingeniería del proyecto, grado ficticio “GX-52” usado aquí sólo para ilustrar el proceso, OD y espesor definidos en la requisición. MTR MTR-2048-A; heat H26-731; lote L-118; pruebas: química, tracción, hydrotest y NDT conforme a la matriz contractual. Los 24 tubos llegan marcados con H26-731 y la misma identificación aparece en packing list y MTR.
Expediente consistente: PO, fabricante, norma/edición, grado, dimensiones, heat, lote, cantidad y resultados se relacionan. La recepción todavía debe comprobar condición física y dimensiones, pero la cadena documental es reconstruible.
Ahora aparecen tres discrepancias: seis tubos muestran heat H26-744; el MTR adjunto sigue siendo H26-731; además, la revisión del certificado no coincide con la indicada en el packing list. No hay evidencia suficiente para afirmar falsificación. Sí existe evidencia suficiente para decir que la trazabilidad de esos seis tubos no está confirmada.
El proceso razonable sería: detener la liberación de la fracción afectada, registrar la discrepancia, pedir aclaración y documentos fuente, verificar contra fabricante o repositorio oficial cuando exista, escalar a QA/ingeniería y aplicar pruebas adicionales sólo si el procedimiento de aceptación lo contempla. El resultado puede ser liberar, rechazar o mantener en hold, pero debe derivarse de evidencia y autoridad de aceptación, no de intuición.
Checklist imprimible de recepción
Antes de descargar
- Confirmar número de orden y partida.
- Identificar proveedor y fabricante.
- Reunir packing list, MTR y documentos exigidos.
- Verificar que la documentación corresponda al embarque.
Durante la recepción
- Contar piezas y longitudes conforme al alcance.
- Revisar OD, espesor y dimensiones críticas cuando proceda.
- Fotografiar o registrar marcado de colada/lote.
- Inspeccionar condición física y daños de manejo.
- Separar material cuya identidad no pueda confirmarse.
Antes de liberar
- Comparar norma, edición, grado y requisitos suplementarios.
- Relacionar heat/lote del tubo con MTR.
- Revisar pruebas exigidas y sus resultados.
- Documentar desviaciones, concesiones o sustituciones.
- Obtener aprobación de la función autorizada.
Antes de instalar
- Mantener identificación durante corte y biselado.
- Registrar transferencias de marcado cuando proceda.
- Controlar sustituciones y remanentes.
- Vincular spool, tramo o ubicación con expediente final.
Después del corte: cómo no perder la identidad
La recepción correcta puede arruinarse en el taller. Si un tubo se corta en tres tramos y sólo uno conserva el marcado original, el procedimiento debe definir cómo se transfiere la identificación, quién autoriza la transferencia y qué registro conserva la relación con el material de origen.
El mismo problema aparece con granallado, pintura, recubrimiento, roscado o almacenamiento temporal. La solución no es necesariamente serializar cada centímetro: es diseñar un sistema de identificación proporcionado al riesgo y al requisito contractual.
El dossier final de calidad
Según el alcance contractual, el expediente de cierre puede reunir requisición y PO aprobadas, data sheets, lista de desviaciones, MTR/MTC, documentos 3.1/3.2 cuando se exijan, reportes de laboratorio, NDT, hydrotest, inspección dimensional, certificados de calibración relevantes, reportes de tercera parte, packing lists, registros de recepción, no conformidades, concesiones, transferencias de marcado y matriz de instalación.
El dossier no debe ser una carpeta llena de PDFs sin índice. Su valor está en permitir una consulta inversa: desde un tramo instalado debería ser posible llegar al lote, al heat, al documento y al requisito de compra que justificó su aceptación.
Qué debe exigir compras antes de firmar
Una orden técnica puede necesitar producto, especificación, edición, grado, dimensiones, proceso, PSL, servicio especial, requisitos suplementarios, pruebas, tipo de documento de inspección, marcado, embalaje, trazabilidad y criterio de aceptación. No todos esos campos son obligatorios en todos los proyectos, pero los que resulten relevantes deben definirse antes de pedir precio.
La guía de proveedores de tubería de acero en México desarrolla cómo comparar ofertas equivalentes; la pieza sobre cómo vender tubería al sector energético explica la misma cadena desde el lado del proveedor. Para componentes que acompañan la línea, la revisión debe extenderse a válvulas, bridas y conexiones.
El costo de perder trazabilidad
Una pérdida documental puede obligar a poner material en cuarentena, reinspeccionar, repetir ensayos, esperar aclaraciones, reconstruir expedientes o sustituir piezas. Eso es un riesgo documental y contractual. Si además existe incertidumbre real sobre material, propiedades o condición, puede convertirse en riesgo técnico. Y si el material ya está instalado, el problema operativo crece porque localizar el universo afectado puede ser difícil.
No toda pérdida de un documento produce una falla física. Pero una cadena rota sí reduce la capacidad de demostrar conformidad, gestionar una no conformidad o delimitar qué piezas están afectadas. La guía sobre acero, corrosión y mantenimiento explica por qué el expediente de compra es sólo el comienzo de la vida del material; la investigación sobre integridad de ductos muestra cómo esa historia continúa en operación.
Conclusión: la pregunta correcta cambia la compra
“¿Trae certificado?” es una pregunta demasiado pequeña para una entrega crítica. Un comprador necesita saber qué documento exige su orden, quién lo emitió, qué requisito demuestra, a qué colada o unidad de inspección corresponde, cómo coincide con el marcado físico y cómo se conservará esa identidad hasta la instalación.
La trazabilidad no es un archivo. Es una relación demostrable entre material, documentos, pruebas, decisiones y ubicación. Cuando esa relación se conserva, el certificado se convierte en evidencia. Cuando se rompe, queda sólo un papel que puede pertenecer —o no— al acero que está frente al inspector.
Preguntas frecuentes
¿Qué es un MTR de tubería?
Es un reporte o certificado del fabricante que documenta información de identificación y resultados de inspección o ensayo asociados al producto conforme a la especificación y orden aplicables. “MTR” no garantiza un formato universal: deben verificarse norma, edición, grado, dimensiones, heat/lote, resultados y la relación entre el documento y la pieza física.
¿Qué significa heat number?
Es el identificador de una colada o heat dentro del sistema del fabricante. Permite relacionar material con registros metalúrgicos y resultados. No debe asumirse que sea un serial único por tubo: una misma colada puede originar múltiples piezas. La especificación y el sistema de trazabilidad definen cómo se conserva esa relación.
¿Cómo saber si un certificado corresponde al tubo?
Compare marcado físico con MTR, packing list y orden: fabricante, norma/edición, grado, dimensiones y heat/lote. Después confirme que los resultados se refieren a la unidad de inspección aplicable y que no existen transferencias, cortes o reemisiones sin registro. Si el vínculo no puede reconstruirse, la trazabilidad no está confirmada.
¿Qué diferencia existe entre MTR y MTC?
En el mercado ambos términos suelen usarse para documentos de pruebas del molino o material, pero la terminología varía por fabricante, país y contrato. No conviene decidir por la sigla. El comprador debe revisar qué tipo de documento exige la especificación, quién lo valida y qué resultados o declaraciones debe contener.
¿Qué significan 3.1 y 3.2?
En EN 10204:2004 son tipos de certificado de inspección con resultados de inspección específica. El 3.1 es validado por el representante autorizado de inspección del fabricante independiente de fabricación. El 3.2 añade al representante autorizado del comprador o al inspector designado por regulación oficial. Su exigencia depende del contrato, producto y marco aplicable.
¿Qué debe contener un certificado de tubería API 5L?
No existe una respuesta segura basada sólo en una lista genérica. Debe revisarse la edición contractual de API 5L, PSL, grado, proceso, dimensiones, requisitos suplementarios y orden de compra. En la práctica, el expediente debe permitir vincular producto, fabricante, identificación, pruebas y trazabilidad. Para números y frecuencias exactas debe consultarse la edición aplicable.
¿Un API Monogram garantiza la calidad de cualquier tubo?
No. El programa de API es una licencia vinculada a especificaciones, productos e instalaciones dentro de un alcance. Debe verificarse la Composite List, la planta y el estatus de la licencia. Tampoco debe concluirse que un tubo sin monograma sea falso: primero hay que revisar qué exigía la orden y qué esquema de conformidad corresponde.
¿Qué hacer si el número de colada no coincide?
No libere automáticamente la pieza afectada. Registre la discrepancia, separe el material cuando proceda, revise packing list y registros de almacén, solicite el certificado correcto o una explicación controlada y escale a QA/ingeniería. Sólo después de reconstruir la trazabilidad o aplicar el procedimiento de aceptación correspondiente debe decidirse liberar, rechazar o mantener en hold.
Fuentes técnicas centrales
American Petroleum Institute (API). API Specification 5L, 47th Edition, publicada el 2 de junio de 2026; anuncio oficial sobre alcance de fabricación, inspección, pruebas, marcado y trazabilidad. Fuente.
API. API Specification 5CT, 11th Edition; Addendum 1 (20 mayo 2025) y Errata 3 (junio 2026) listados por API. Fuente.
ISO. ISO 10474:2013, Steel and steel products — Inspection documents, edición 2; confirmada en 2023 y vigente al corte. Fuente.
ISO. ISO 404:2013 + Amendment 1:2022, requisitos generales técnicos de suministro para productos de acero; la orden y la norma específica prevalecen cuando establecen requisitos distintos. Fuente.
BSI / EN. BS EN 10204:2004, Metallic products — Types of inspection documents; edición vigente de EN 10204 en BSI. Fuente.
ISO. ISO/IEC 17025:2017, General requirements for the competence of testing and calibration laboratories; confirmada en 2023. Fuente.
ISO. ISO 9001:2026, publicada el 16 de septiembre de 2026; edición vigente al corte. Fuente.
ASTM International. ASTM A106/A106M-26, ejemplo de especificación de producto donde requisitos suplementarios opcionales se activan cuando se indican en la orden. Fuente.
ASME. B31.3-2024 Process Piping; cubre materiales, diseño, fabricación, ensamblaje, examen, inspección y prueba del sistema dentro de su alcance. Fuente.
Entidad Mexicana de Acreditación. Consulta pública de acreditados y alcance de laboratorios. Fuente.
API. API Composite List y documentos del Monogram Program para verificar licencia, instalación, alcance y estatus. Fuente.






Comentarios